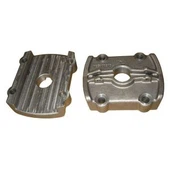
Mehanička svojstva lijevanog čelika veća su od lijevanog željeza, ali njegova izvedba je lošija od one od lijevanog željeza. Budući da je topljivi talog od lijevanog čelika veći, rastaljenog čelika se lako oksidira, fluidnost je slaba, skupljanje je velika, brzina stezanja je 10 ~ 14%, linija se smanjuje na 1,8 do 2,5%. Kako bi se spriječili nedostatci lijevanja lijevanog čelika kao što su nedovoljno lijevanja, hladna izolacija, skupljanje i skupljanje, pukotine i ljepljivi pijesak, potrebno je složenije tehnološke mjere od lijevanog željeza:
1. Zbog slabe tekućine rastaljenog čelika, kako bi se spriječilo da čelični odljevci proizvode hladnu izolaciju i nedovoljno lijevanja, debljina stijenke lijevanog čelika ne smije biti manja od 8 mm, struktura gating sustava je jednostavna i veličina presjeka je veća od one od lijevanog željeza, koristi se suhi ili vrući kalup, a temperatura ulijevanja je 1520 ° do 1600 ° C, jer temperatura ulijevanja Tekućina rastaljenog čelika može se poboljšati zbog visokog pregrijavanja i dugog vremena čuvanje tekućine. Ali temperatura izlijevanja je previsoka, uzrokovat će nedostatke poput grubog zrna, vruće pukotine, pora i ljepljivog pijeska. Dakle, općenito mala, tankog zida i složenih odljevaka, temperatura lijevanja čelika je oko temperature taljenja + 150 ° C, veliki, debeli zidovi odljevci lijevanje temperatura od točke taljenja od 100 ℃ ili tako.
2, jer je stezanje od lijevanog čelika mnogo više od lijevanog željeza, kako bi se spriječilo stvaranje stezanja lijevanja, smanjenje stezanja, većina postupka lijevanja pomoću nosača, hlađenja i subvencija te drugih mjera za postizanje sekvencijalnog skrućivanja.
Osim toga, kako bi se spriječilo skupljanje, skupljanje i poroznost čeličnih odljevaka, poroznost i pukotina trebaju biti jednolike debljine stijenke, izbjegavajte oštar kut i pravu kutnu strukturu, dodajte piljevinu u plijesni plijesni, dodajte koks u jezgru i usvojite šupljinu jezgre i uljne pijeske za poboljšanje prinosa i propusnosti pijeska ili jezgre.
Točka taljenja od lijevanog čelika je visoka i njegova je viskozna temperatura. Spojevi oštećenja pijeska lako se proizvode interakcijom između rastaljenog čelika i plijesni materijala pri visokim temperaturama. Stoga, korištenje visokog stupnja vatrootpornog umjetnog kvarcnog pijeska plijesni, i plijesni površine četkom kvarcni prah ili cirkonijev prah od boje. Kako bi se smanjio izvor plina, poboljšala fluidnost rastaljenog čelika i čvrstoće kalupa, većina čeličnih odljevaka baca se suhim ili brzim suhim tipom, kao što je stakleni pijesak s CO2 otvrdnutim vodom.